


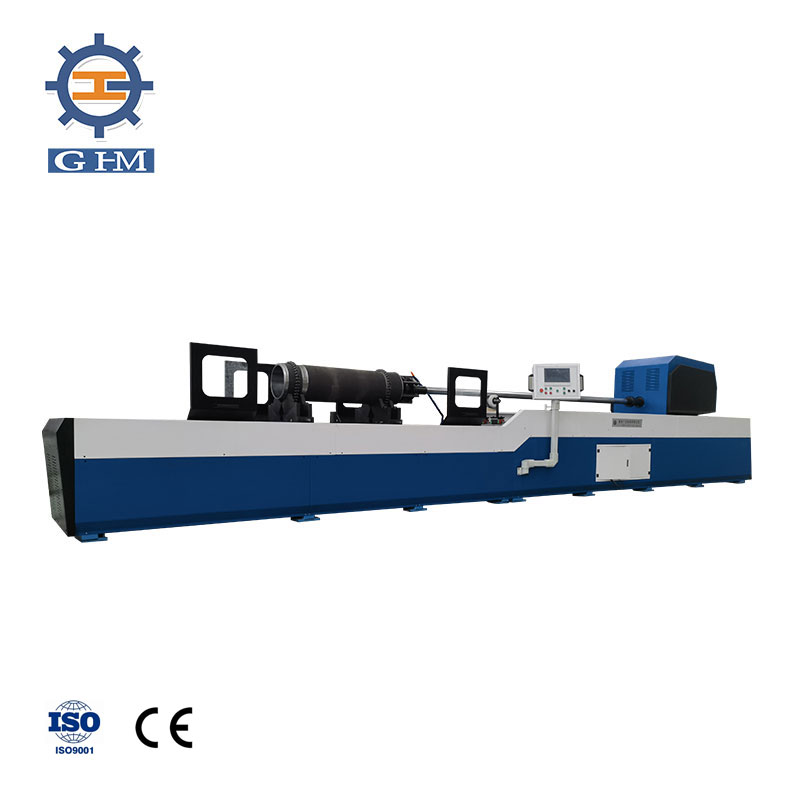


Техническая страница станка для финишной обработки цилиндрических глубоких отверстий: деталь закреплена, а хонинговальная головка вращается и совершает осевое возвратно-поступательное движение.
Подбор по деталиГраницы применимостиПроверка FAT
Когда рассматривать эту конфигурацию
- Сквозные цилиндрические отверстия; глухие отверстия после проверки формы дна и конфигурации головки.
- Диапазон Ø60–500 мм при подборе соответствующей штанги, головки и опорных втулок.
- Финишная доводка размера, геометрии и поверхности после предшествующей обработки.
Данные для инженерного подбора
- Материал, термообработка и исходное состояние заготовки.
- Диаметр, глубина, сквозное или глухое отверстие и форма дна.
- Допуск размера, соосность, прямолинейность и шероховатость.
- Размер партии, требуемый такт и метод контроля.
- Только обезличенный чертёж без коммерческой и персональной информации.
Рабочая схема
- Установка, выверка и фиксация детали
- Настройка частоты, хода и усилия
- Вращение и возвратно-поступательное движение головки
- Фильтрация и возврат масла
- Останов и измерение
Проверенные ориентиры из технического источника
| Диаметр хонингования | Ø60–500 мм |
|---|---|
| Максимальная глубина | 3000 мм |
| Максимальный диаметр закрепляемой детали | Ø760 мм |
| Частота вращения шпинделя | 10–350 об/мин |
| Ориентир точности и поверхности | IT7–IT8; Ra 0,2–0,4 мкм при согласованных условиях |
Что фиксируется в предложении
- Компоновка, способ зажима и опоры.
- Инструмент, интерфейсы, СОЖ, фильтрация и отвод стружки.
- Рабочие режимы и границы автоматического цикла.
- Состав поставки и ответственность сторон.
Проверка и приёмка
- Версия чертежа и контрольная деталь.
- Измерительные базы, приборы и условия среды.
- Количество пробных деталей и выборка.
- Протокол FAT с закрытием замечаний.
Передайте обезличенный чертёж
Мы проверим технологию, компоновку, инструмент и измеримый критерий приёмки до выдачи предложения. Переход по внешней ссылке выполняется пользователем на свой риск.
Источник кандидата: проверенный локальный технический документ; SHA-256 23059cc922e02b519f71f10e7584fb095bda97b497ed2cfac732c6964697854c. Клиентские названия, цены, условия оплаты и сроки не включены.
 Часто задаваемые вопросы


